
在不锈钢采购里,"冷轧还是热轧"看着是个基础问题,真落到具体项目上,往往没那么简单。
有的客户在意表面,要平整、光洁、别有明显氧化皮;有的盯着厚度公差和后续冲压精度;也有的对外观没那么在意,反而更看重厚度、强度、加工能力和综合成本。
所以冷轧和热轧谈不上"谁更好",得看终产品怎么用、怎么加工,以及你真正要控住的是哪些指标。
热轧,简单说就是钢材在较高温度区间轧制。这个温度下材料塑性好、轧制阻力小,所以更适合做厚度较大的卷板和中厚板。
热轧完,表面通常会带一层氧化层,后续一般还要退火、酸洗。我们常见的 No.1 表面,就是典型的热轧状态。
热轧料的特点比较直观:
厚度范围更大,能做中厚规格
生产效率高
厚板、大规格上成本更有优势
但表面粗糙度和平整度一般不如冷轧
尺寸公差,尤其薄规格时,不如冷轧控得细
所以热轧更多用在表面装饰性和精度要求不高,但更看重厚度、强度和结构性能的场合。比如化工设备、储罐、压力容器、机械结构件、工业设备、法兰、支架、厚板零件,还有一批要后续机加工的产品。对这些应用来说,表面够不够亮通常不是首要问题,材料性能、厚度和成本反而更关键。
冷轧是在热轧料基础上再往下轧。
和热轧比,冷轧对厚度、板形和表面的控制更精细,更适合薄规格、高精度的材料。大家常见的 2B、BA、2R、2BB 这些表面,基本都出自冷轧体系。
冷轧料最大的特点就一个字:精。
厚度控得准
板形平、平整度好
表面更细腻
能做更薄
适合分条、冲压、折弯、成型和精密加工
到了精密钢带这一层,客户关心的往往已经不只是"304、301 还是 420",而是:厚度公差多少?同一卷厚差稳不稳?硬度均不均匀?板形怎么样?表面有没有划伤?边部有没有毛刺?Ra 能到多少?这些指标直接决定后面的送料、冲压、成型和成品一致性。
光看工艺,区别就是轧制温度不同。但采购和使用端真正该盯的,是下面几点。
厚度范围。 热轧更适合厚规格,要中厚板、大厚度不锈钢时,热轧往往更顺手。冷轧擅长薄规格,尤其是精密钢带——刀片、弹簧、精密冲压件、电子零件,材料可能只有零点几毫米甚至更薄,这种厚度和板形控制,冷轧优势明显。 表面状态。 热轧退火酸洗后是均匀的灰白或亚光面,但细腻程度不如冷轧。冷轧能做的表面更多:2B、BA、2R、2BB、Polished、Ground 等。如果产品对外观、摩擦系数、表面粗糙度或者后续抛光有要求,冷轧更合适。刀具、医疗器械、电子零件、精密冲压件,表面状态往往直接牵连后续加工质量。 | 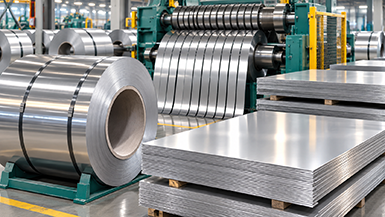 |
厚度公差。 这一点很多项目里是关键。普通结构用途,厚度有点波动问题不大;但连续冲压、精密成型、弹簧、刀片这些应用,哪怕很小的厚度变化,都可能影响模具间隙、成型尺寸和成品一致性。所以对厚度公差要求越高的,越偏向冷轧。精密不锈钢带客户常单独提:厚度公差、同板差、同卷厚度稳定性、边部尺寸、宽度公差——这些本身就是精密加工里的硬参数。
板形和平整度。 冷轧经过更多道次轧制和后续处理,板形通常更好。对冲压、激光切割、开平和自动送料来说,板形很要命。材料浪太大、边浪明显或者中间鼓,都会拖慢加工效率。所以自动化程度高的产线,客户普遍会盯钢带平整度。
成本逻辑。 很多客户第一反应是:热轧便宜,冷轧贵。这话有一定道理,但不能只这么看。同样的大厚度材料,热轧通常成本占优;但如果终产品还要大量表面处理、精密磨削、整平或继续减薄,一开始选对冷轧状态,反而可能把综合加工成本压下来。所以采购价只是成本的一部分,真正该算的是从原材料到终产品的整体加工成本。
冷轧的优势在精度、表面和加工稳定性,所以更适合这些:
· 精密冲压件:电子零件、五金件、连接件、小型结构件。这类对厚度公差和平整度敏感,材料稳了,冲压尺寸波动就小。
· 刀片和刀具:剃须刀片、食品刀片、工业刀片、美工刀、医疗刀片、剪刀等。除了钢种,还会盯硬度、厚度、板形、表面粗糙度、边部质量,以及热处理后的稳定性。
· 弹簧和弹性件:恒力弹簧、弹片、弹性件。对硬度、抗拉强度、厚度和回弹要求高。
· 电子和精密零件:规格薄,又要尺寸稳定和表面质量。
· 汽车和精密工业件:部分汽车零件和工业精密件也会用冷轧,尤其要冲压、成型或对表面有要求时。
材料厚,产品本身对表面和精密公差要求不高,热轧通常更合适。比如工业设备结构件、化工设备、储罐、压力容器、大型机械部件、厚板切割件,以及要后续车削、铣削或其他机加工的零件。
这类项目的重点一般在材料成分、机械性能、厚度和后续加工性能,表面是不是 2B、BA 不是核心。
实际跟客户聊的时候,经常碰到一种情况:客户上来就问"这个材料有冷轧的吗?"聊深了才发现,他真正要解决的未必是"冷轧"本身。
可能是:冲压后不能变形、表面不能有划伤、要控 Ra、卷料送料要稳、分条后毛刺不能大、硬度要卡在某个范围,或者终产品要淬火、磨削、抛光。
这时候只回一句"可以供冷轧材料",其实不够。因为同样是冷轧不锈钢,硬度、表面、边部、板形、公差不一样,用起来效果可能完全两样。所以我们更习惯先摸清客户的最终产品和加工方式,再定材料方案。
客户拿不准冷热轧,我们一般会先对几个基本参数:
· 材料牌号:301、304、430、410、420J1、420J2、1.4034、1.4116 等。
· 最终用途:刀片、弹簧、冲压件,还是工业结构件?
· 厚度和宽度:不同尺寸对应的生产路线可能完全不同。
· 硬度或机械性能:软态、硬态、半硬态,或是否需要后续热处理。
· 表面要求:2B、BA、2R、Polished、Ground,或有没有明确的 Ra 要求。
· 边部要求:普通分条边、去毛刺边还是圆边。
· 后续加工方式:冲压、折弯、激光切割、磨削、淬火,还是直接装配。
这些条件理清了再定材料状态,通常比单纯比冷热轧管用得多。
对不少工业客户,不锈钢只是整个制造链的第一步。材料选岔了,后面麻烦一堆:冲压尺寸不稳、模具磨损加快、表面划伤、热处理后变形、磨削量过大、成品率掉,甚至同批产品性能不一致。
所以一套合适的不锈钢供应方案,不该只含钢种和价格,还得把材料状态、尺寸公差、表面、硬度、板形、边部处理和后续加工方式一起算进去。
作为不锈钢材料的生产商和供应商,我们更想从客户的最终应用出发,帮着把材料和加工方案定下来,而不是扔一个"选这种材料"就完事。
如果您正在选冷轧或热轧不锈钢,或者对钢种、硬度、表面、厚度公差、边部状态以及后续加工有疑问,欢迎把图纸、规格或终产品信息发我们。结合实际应用,帮您确认更合适的不锈钢材料和加工方案。


